

Kunststoff-Tiefziehen von A bis Z
Der Leitfaden zum gesamten Thermoform-Prozess
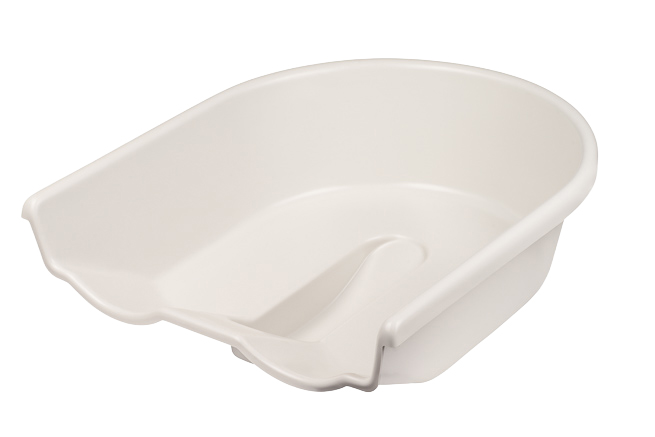
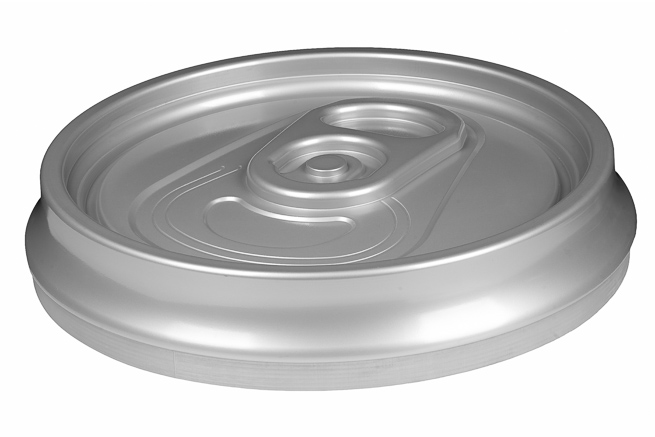
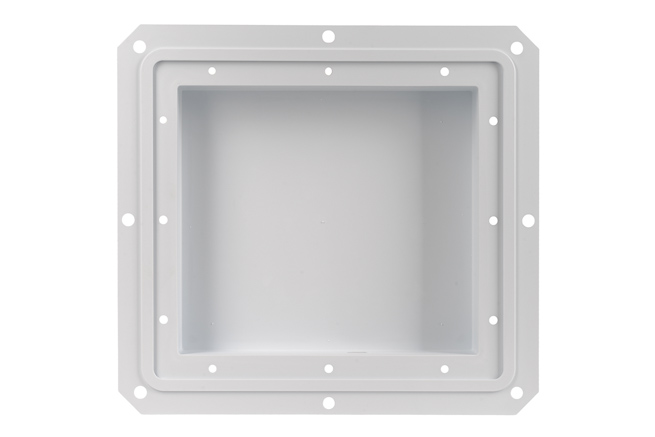
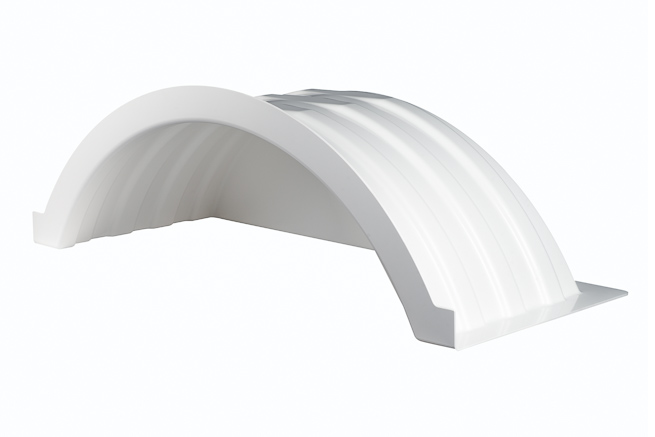
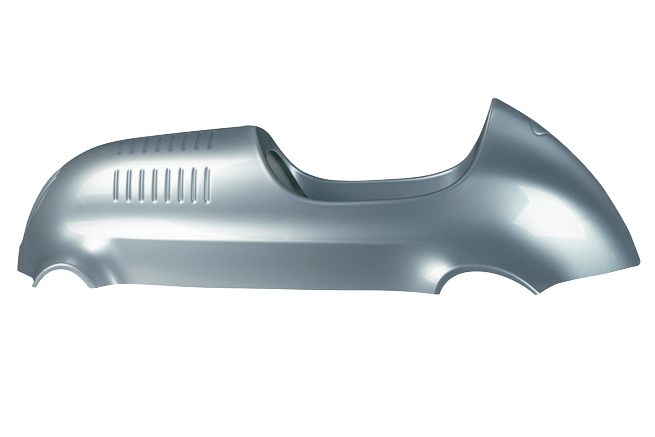
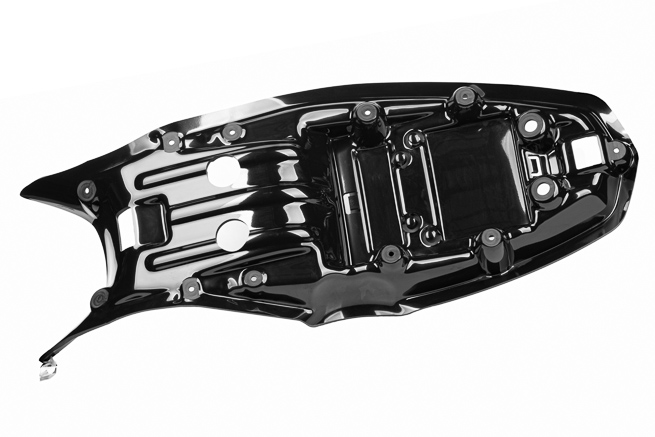
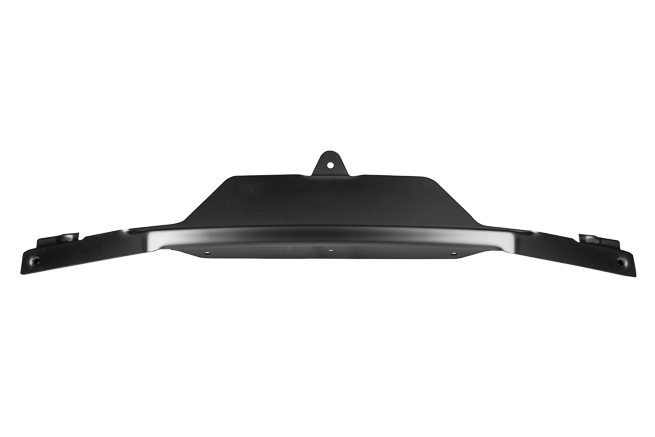
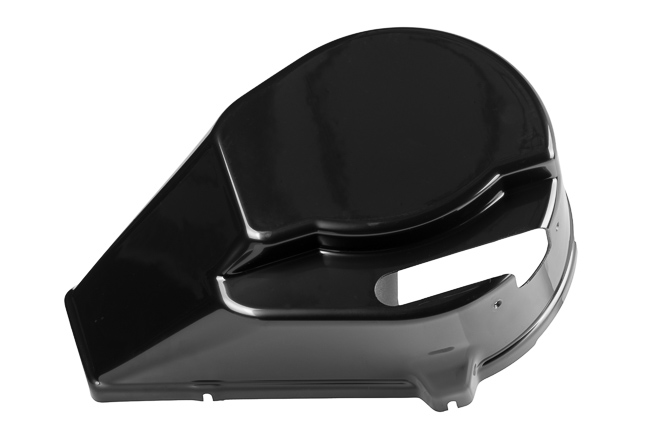
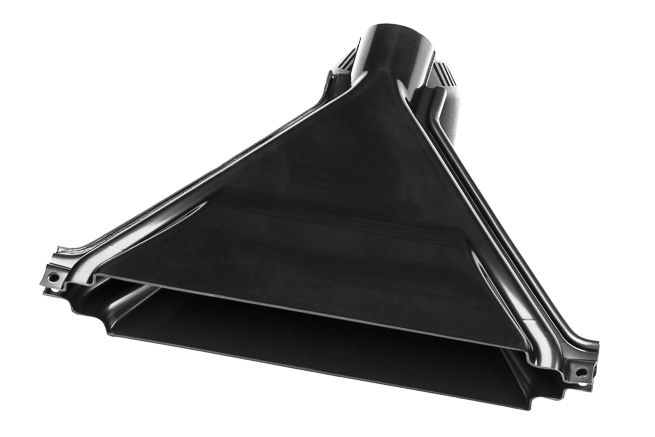
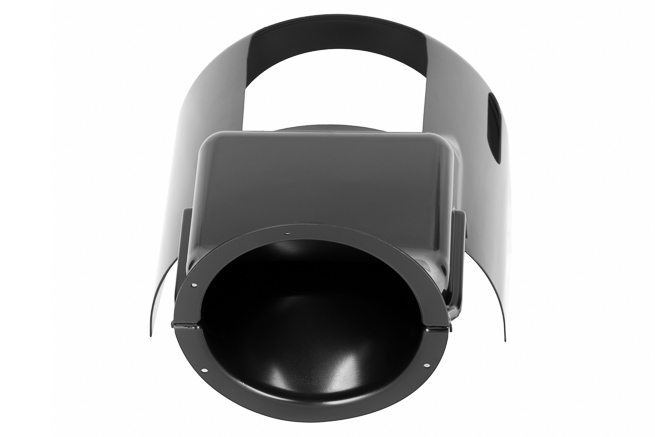
Das Thermoformen – auch Tiefziehen – ist eines der flexibelsten und effizientesten Verfahren in der industriellen Kunststoffverarbeitung. Es ermöglicht die Herstellung dreidimensionaler Formteile in unterschiedlichsten Geometrien, Größen und Materialausführungen – von flachen Platten bis hin zu stark verformten, hochpräzisen Bauteilen. Als spezialisierter Partner bieten wir Ihnen nicht nur die Fertigung, sondern auch eine fundierte technische Beratung, Materialauswahl, Werkzeugentwicklung und umfassende Qualitätssicherung – alles aus einer Hand.
- Unsere Leistungen & Spezialisierung im Thermoformen
- Wie funktioniert Tiefziehen? Das Verfahren im Detail
- So funktioniert eine Tiefziehmaschine
- Leistungsmerkmale des Tiefziehens
- Welche Kunststoffe eignen sich für das Tiefziehen?
- Materialstärke und Wanddickenverteilung – Technische Hintergründe
- Unterscheidung Thermoformen und Tiefziehen
- Hinterschnitt – Herausforderung und Chance für komplexe Geometrien
- Entformschräge – effiziente und beschädigungsfreie Produktion
- Einseitige Werkzeugberührung
- Positiv- und Negativformung – Zwei Wege zum perfekten Bauteil
- Vergleich mit anderen Produktionsverfahren
- Beispiele und Referenzteile – Anwendungen aus der Praxis
- Voraussetzungen & Zusammenarbeit – Ihr Weg zum perfekten Tiefziehteil
- Ihr Mehrwert mit Dr. Fischer Kunststofftechnik
- Jetzt Anfrage starten & persönliche Beratung sichern
- Häufig gestellte Fragen zum Thermoformen / Tiefziehen
2.200 mm
max. Länge
1.300 mm
max. Breite
620 mm
max. Höhe
1-12 mm
Ausgangsmaterialstärke
100-20k
Jahresbedarf
Unsere Leistungen & Spezialisierung im Thermoformen
Das Thermoformen ist kein Standardprozess, sondern erfordert bei jedem Projekt eine individuelle Herangehensweise. Wir begleiten Sie von der ersten Idee bis zum fertigen Produkt:
- Konstruktionsberatung: Unsere erfahrenen Ingenieure unterstützen Sie bereits in der Entwicklungsphase, um Ihr Bauteil optimal für das Tiefziehverfahren auszulegen. Dazu gehören Kostenoptimierung, Materialauswahl, Entformbarkeit und Wandstärkenanalysen.
- Prototypen- und Serienfertigung: Dank modernster Maschinenparks und flexibler Werkzeugtechnik können wir sowohl Prototypen als auch Klein- und Mittelserien wirtschaftlich realisieren.
- Komplexe Geometrien und Großteile: Wir sind spezialisiert auf großflächige und technisch anspruchsvolle Tiefziehteile, wie sie in Maschinenbau, Medizintechnik oder Fahrzeugindustrie benötigt werden.
- Ganzheitliche Projektabwicklung: Von der Werkzeugkonstruktion über die Bauteiloptimierung bis zur Endbearbeitung, Montage und Logistik – wir sind Ihr Ansprechpartner für das komplette Thermoforming-Projekt
Wie funktioniert Tiefziehen? Das Verfahren im Detail
Das Thermoformen von Kunststoffen ist ein komplexer, präziser Prozess, der eine sorgfältige Steuerung von Temperatur, Druck, Zeit und Materialfluss erfordert. Hier ein detaillierter Einblick in unseren Workflow:
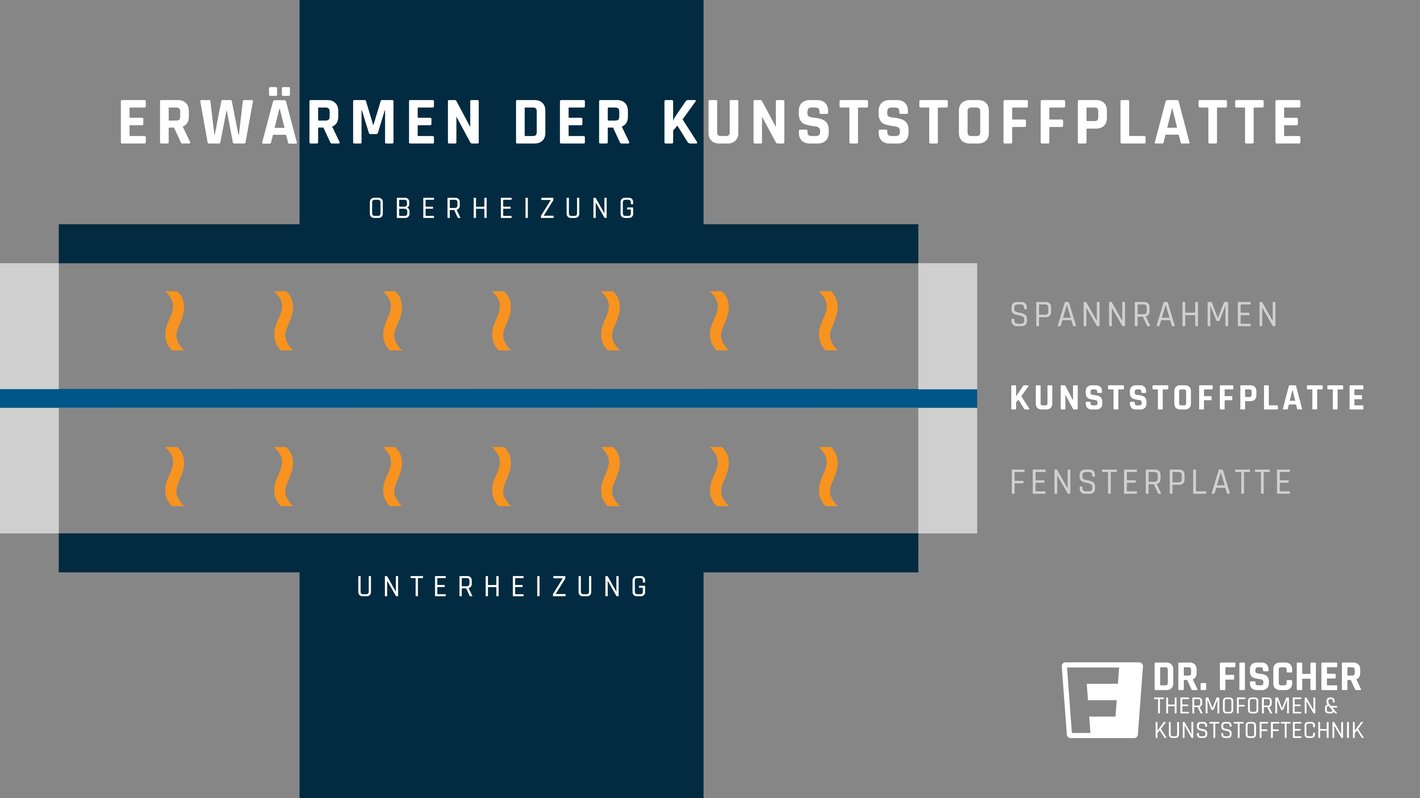
Beidseitiges Aufheizen der Kunststoffplatte bis zur plastischen Verformbarkeit
1. Erwärmen der Kunststoffplatte
Die extrudierte Kunststoffplatte wird im ersten Schritt des Thermoformprozesses beidseitig auf die exakt definierte Erweichungstemperatur gebracht. Dieser Vorgang ist von zentraler Bedeutung, da eine präzise und gleichmäßige Erwärmung der Platte die Grundlage für die spätere Formgenauigkeit, Oberflächenqualität und die gewünschte Wanddickenverteilung im fertigen Bauteil bildet. In unseren hochmodernen Thermoformanlagen kommen individuell ansteuerbare Infrarotstrahler zum Einsatz, die es ermöglichen, gezielt auf unterschiedliche Materialstärken und komplexe Geometrien einzugehen. Für jede Bauteilgeometrie lässt sich das Heizprofil separat anpassen, um beispielsweise an kritischen Stellen wie Ecken, Kanten, Aussparungen oder besonders tiefen Zargen eine optimale Temperaturverteilung zu erzielen.
Automatisierte Temperaturüberwachung
Der Prozess erfolgt automatisiert und unter permanenter Überwachung durch Temperatursensoren und Steuerungssysteme, die sicherstellen, dass die Kunststoffplatte die gewünschte Temperatur exakt erreicht und im gesamten Bereich den Vorgaben entspricht. Bei zu niedrigen Temperaturen droht ein unvollständiges Umformen, während eine Überhitzung zu Materialschäden, Blasenbildung oder Oberflächenfehlern führen kann. Daher ist die präzise Steuerung der Erwärmung ein Qualitätsgarant. Ein robuster Spannrahmen fixiert die Kunststoffplatte während des gesamten Prozesses und verhindert ein Durchhängen oder Verrutschen, was insbesondere bei großformatigen oder dünnen Plattenmaterialien essenziell ist.
Durch gezielte Temperaturprofile und die Möglichkeit, einzelne Heizzonen separat zu steuern, lassen sich auch herausfordernde Konturen – wie tiefe Hinterschneidungen, filigrane Stege oder ausgeprägte Kanten – zuverlässig und mit hoher Wiederholgenauigkeit fertigen. So können wir auch bei komplexen Bauteilen eine erstklassige Oberflächenqualität und präzise Maßhaltigkeit gewährleisten.
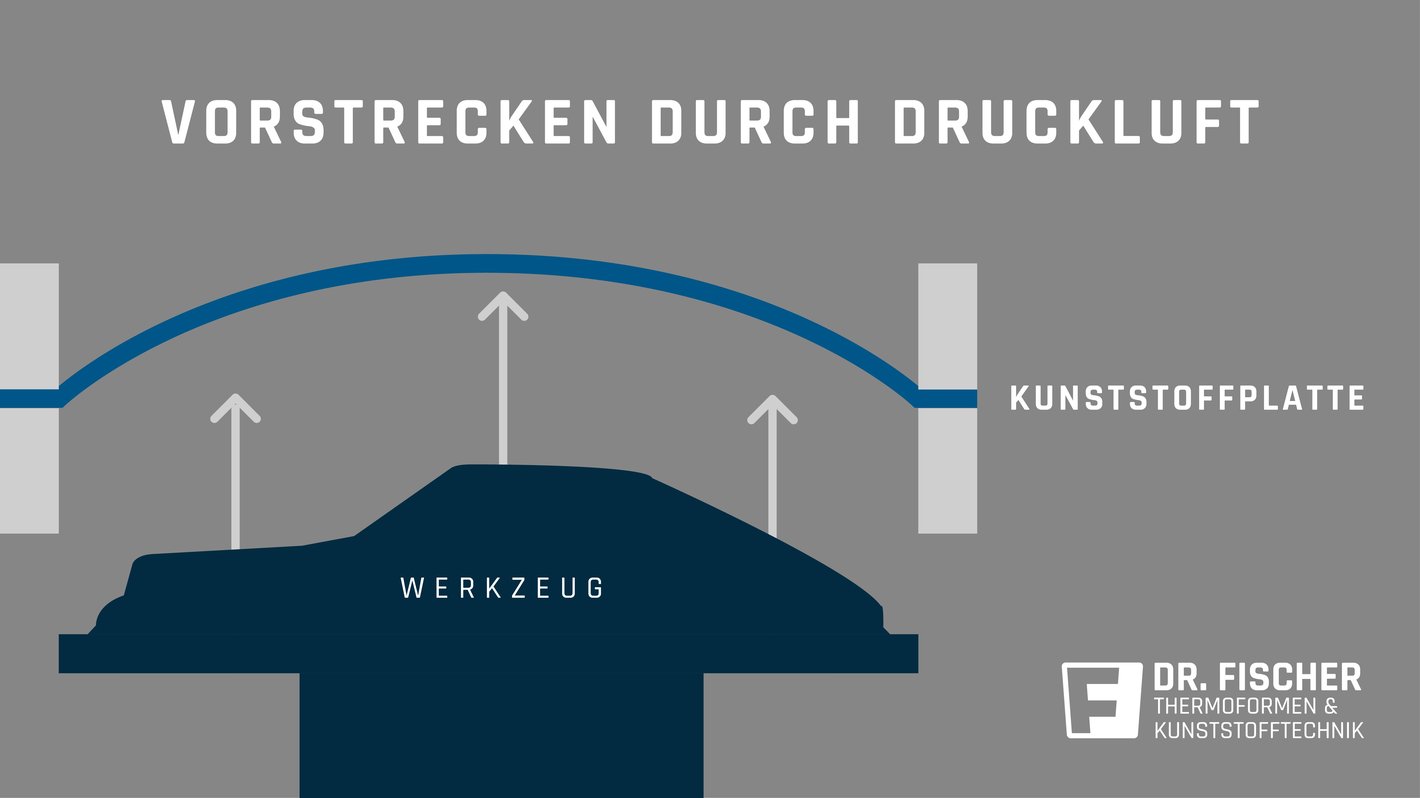
Vorstrecken durch Einblasen von Druckluft
2. Vorstrecken durch Druckluft
Noch vor dem eigentlichen Umformen erfolgt das sogenannte Vorstrecken der Kunststoffplatte. Hierbei wird die bereits erwärmte und elastische Platte durch das gezielte und kontrollierte Einblasen von Druckluft in eine kuppelförmige Vorform gebracht. Durch dieses Vorstrecken wird die Oberfläche der Platte vergrößert, was zwei wesentliche Vorteile bietet: Einerseits wird das Material bereits in die gewünschte Richtung verteilt, sodass im nachfolgenden Umformschritt eine gleichmäßigere Wanddickenverteilung erreicht wird. Andererseits werden Materialspannungen reduziert, was das Risiko von Einfallstellen, Rissen oder ungleichmäßigen Materialflüssen deutlich minimiert.
Individuelle Anpassung der Prozessparameter
Gerade bei großflächigen oder dünnwandigen Bauteilen ist dieser Schritt von besonderer Bedeutung. Ohne das Vorstrecken würde sich das Material beim eigentlichen Tiefziehen zu stark dehnen und in bestimmten Bereichen zu unerwünschten Wanddickenreduktionen führen. Das kontrollierte Vorstrecken ermöglicht es, auch bei komplexen Geometrien und großen Formtiefen eine belastbare Wandstärke sicherzustellen. Die Druckluftmenge, das Einblasprofil, die Dauer und die Höhe der Blase werden präzise an die jeweilige Bauteilgeometrie und das Material angepasst und im Prozess permanent überwacht.
Dank dieser Technologie sind wir in der Lage, auch anspruchsvolle Bauteile mit hoher Funktionalität und optischer Qualität zu fertigen – ein entscheidender Wettbewerbsvorteil für technisch anspruchsvolle Anwendungen in Industrie, Medizintechnik oder Fahrzeugbau.
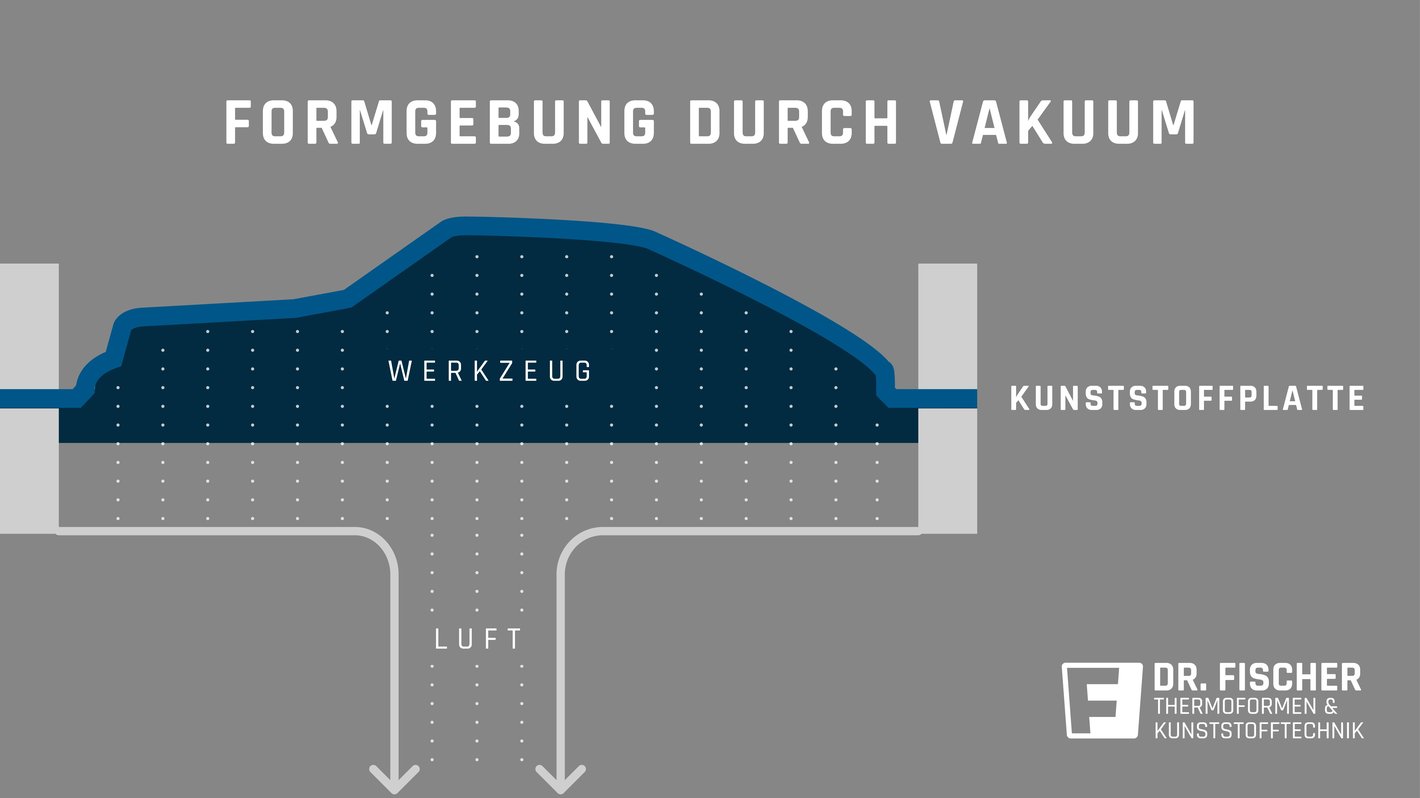
Absaugen der Luft durch das Werkzeug, bis der Kunststoff vollständig an der Form anliegt
3. Formgebung durch Vakuum
Nachdem die Kunststoffplatte optimal erwärmt und vorgestreckt wurde, folgt der zentrale Schritt des Thermoformens: die eigentliche Formgebung durch Vakuum. In diesem Prozessschritt wird die Platte mit hoher Präzision über das formgebende Aluminiumwerkzeug gezogen. Durch das Anlegen eines gezielten Unterdrucks – erzeugt durch leistungsstarke Vakuumpumpen – wird die Platte lückenlos an jede Kontur, Kante und Öffnung des Werkzeugs angelegt. Dadurch entsteht ein exaktes Abbild der Werkzeugoberfläche auf der formgebenden Seite des Kunststoffteils.
Unterstützung durch Oberstempel für komplexe Geometrien
Die hohe Präzision des Vakuumformprozesses ist dabei entscheidend für die Maßhaltigkeit, die Oberflächenqualität und die Detailtreue des Endprodukts. Besonders bei Bauteilen mit filigranen Strukturen, tiefen Zargen oder engen Radien zeigen unsere Werkzeuge und Maschinen ihre Stärken. Die Werkzeugbohrungen, durch die das Vakuum wirkt, sind so fein ausgeführt, dass keinerlei sichtbare Spuren auf der Bauteiloberfläche entstehen. Zusätzlich kann der Prozess durch den gezielten Einsatz von Oberstempeln unterstützt werden, um auch anspruchsvolle Geometrien und Materialverläufe optimal zu realisieren.
Unsere langjährige Erfahrung und die technische Ausstattung ermöglichen es, sowohl einfache als auch hochkomplexe Kunststoffteile in konstant hoher Qualität und mit engen Toleranzen zu fertigen. Durch die Kombination aus Vakuum, Werkzeugdesign und prozesssicherer Steuerung setzen wir die Anforderungen unserer Kunden präzise um.
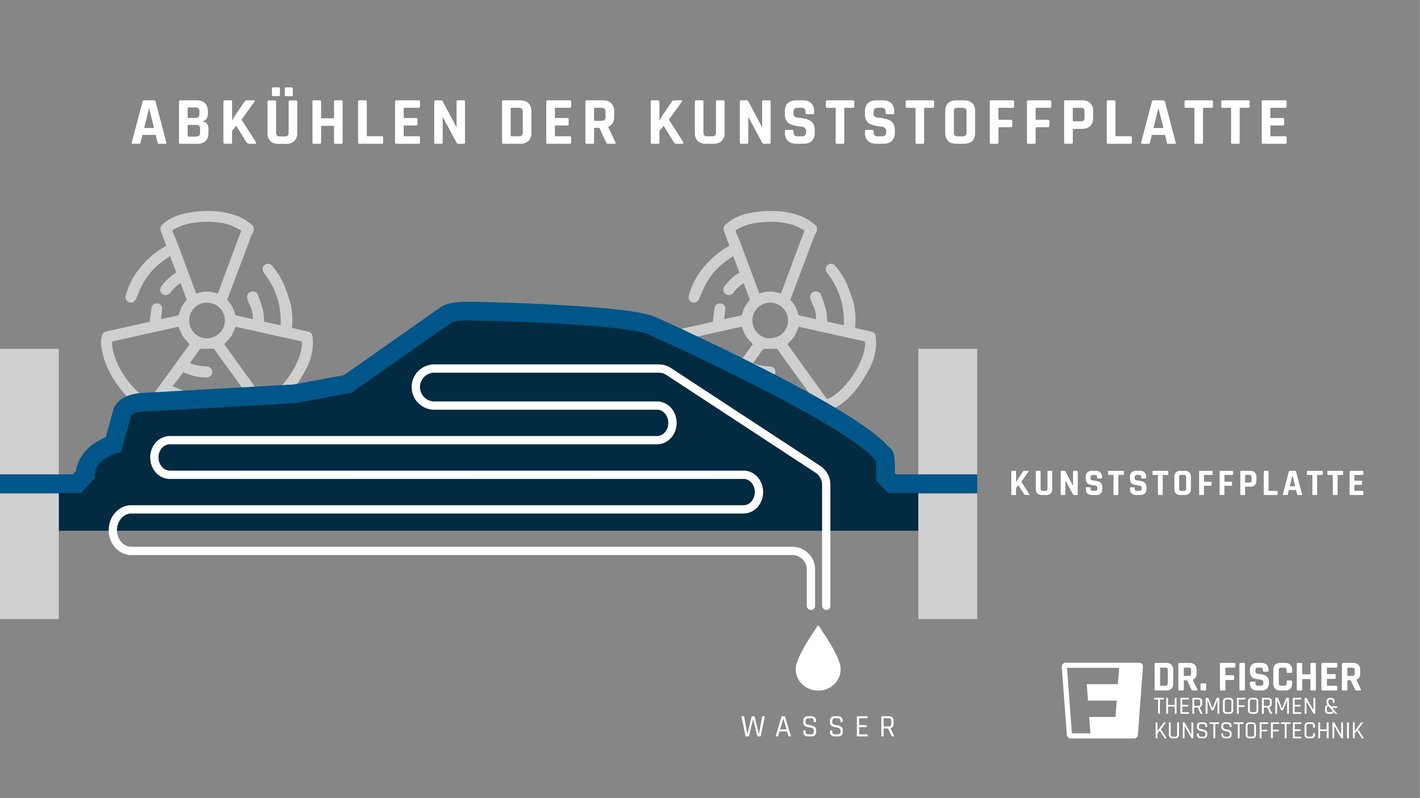
Abkühlen mittels Gebläse und Werkzeugtemperierung
4. Abkühlen, Entformen und Nachbearbeitung
Nach der erfolgreichen Formgebung verbleibt das geformte Bauteil für eine definierte Zeit auf dem Werkzeug, um gezielt und kontrolliert abzukühlen bis auf die sogenannte Entformtemperatur. Je nach Material, Form und Wandstärke kommen dabei unterschiedliche Temperiersysteme und Gebläse zum Einsatz, die sowohl das Werkzeug als auch das Bauteil selbst aktiv temperieren.
Zusammenspiel von Luft- und Werkzeugkühlung
Diese kontrollierte Abkühlung ist entscheidend, damit der Kunststoff seine endgültige Formstabilität und die gewünschten mechanischen Eigenschaften erhält. Durch das abgestimmte Zusammenspiel von Luft- und Werkzeugkühlung wird eine gleichmäßige Temperaturverteilung sichergestellt, was Verzug oder Spannungen im Material zuverlässig verhindert.
Informationen zur Montage finden sie hier
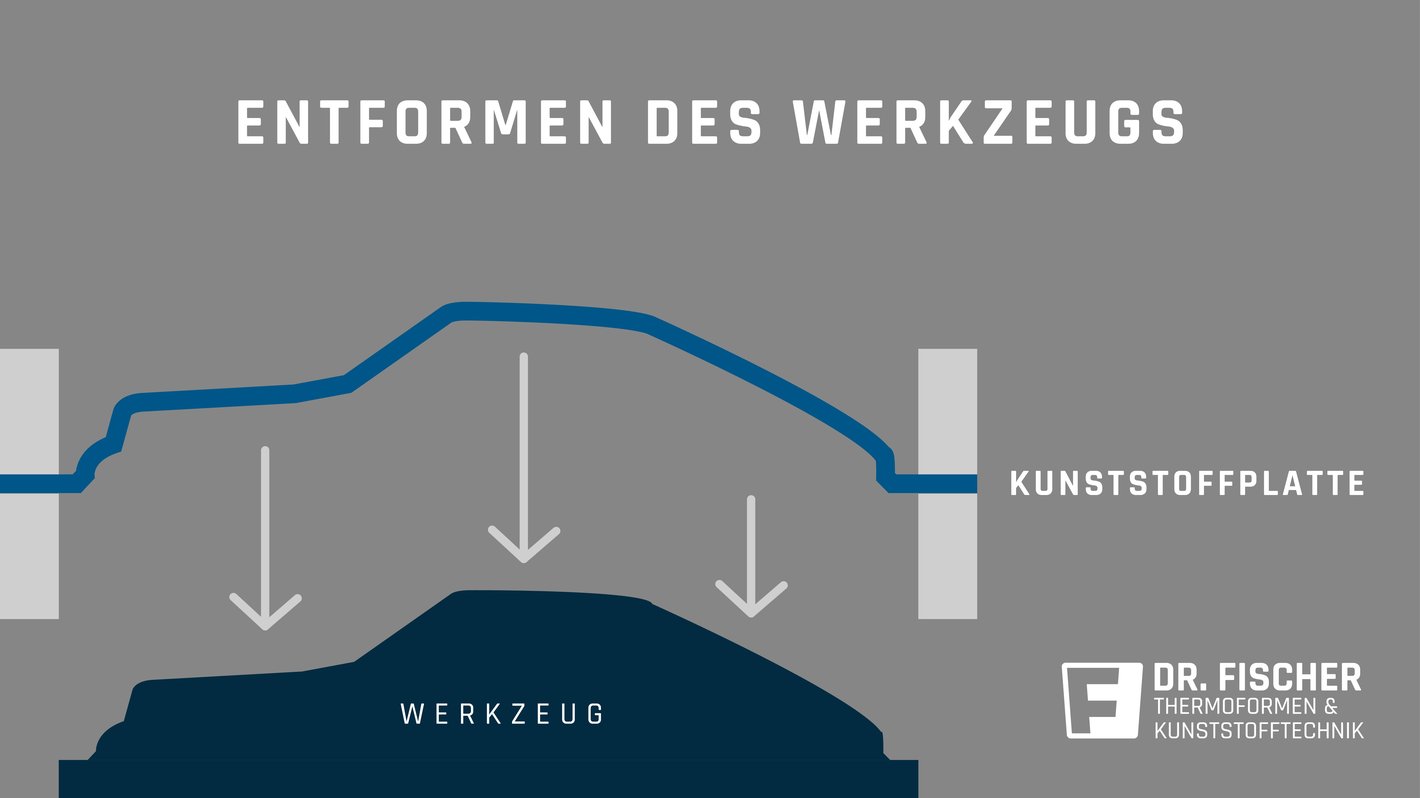
Lösen des Tiefziehteils durch Einblasen von Druckluft und Absenken der Form
5. Entformen
Sobald das Bauteil ausreichend abgekühlt und formstabil ist, beginnt das Entformen. Das Werkzeug wird behutsam abgesenkt und ein gezielter Luftstoß löst das Bauteil schonend aus der Form.
Intelligente Steuerungssysteme
Während dieses Vorgangs bleibt das Teil am Spannrand fixiert, um Verzug oder Beschädigungen zu vermeiden – ein wichtiger Schutz, insbesondere bei großformatigen oder filigranen Kunststoffteilen. Moderne Maschinen und intelligente Steuerungssysteme sorgen dafür, dass das Entformen effizient, materialschonend und reproduzierbar abläuft. So bleibt die Qualität jedes einzelnen Bauteils gesichert.
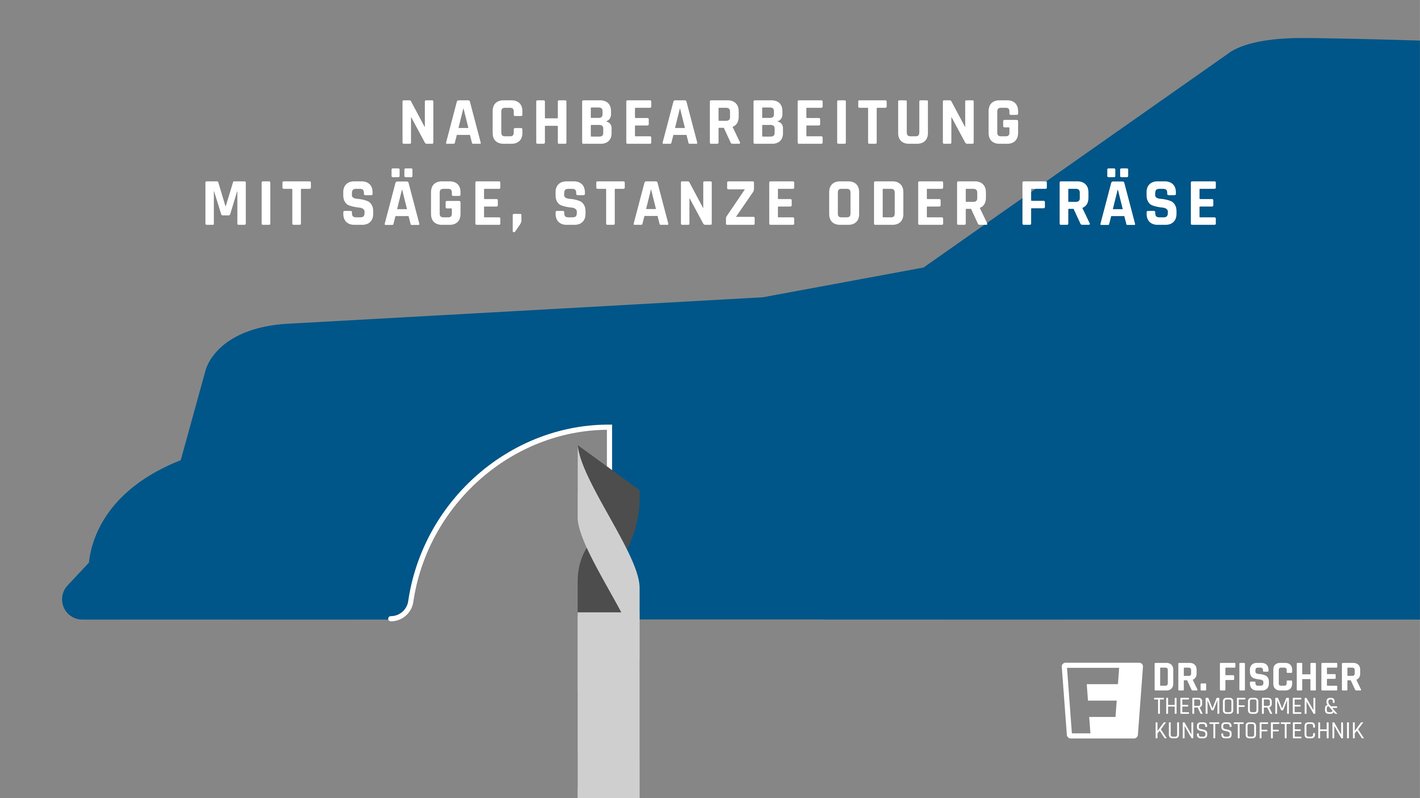
Nachbearbeitung mit Säge, Stanze oder Fräse
6. Nachbearbeitung
Im Anschluss an das Entformen erfolgt die präzise Nachbearbeitung des Bauteils. Zunächst wird der Spannrand, der während des Formprozesses für Halt und Materialführung sorgt, entfernt – üblicherweise durch Sägen oder Stanzen. Der Rahmen wird während des Thermoformens nicht im gleichen Maße erwärmt und abgekühlt, was nach kurzer Zeit zu Spannungen im Bauteil führt.
Finale Bearbeitung und Endkontrolle
Danach werden die Bauteile auf 5-Achs-CNC-Fräsen bearbeitet, um die gewünschte Form zu erhalten. Je nach Kundenanforderung und Geometrie werden weitere Bearbeitungsschritte ausgeführt, etwa Entgraten, Verkleben, Nieten oder das Anbringen von Funktionselementen. Zusätzlich ist eine Veredelung möglich, beispielsweise durch Bedruckung. Abschließend erfolgt eine Endkontrolle, damit jedes Bauteil höchsten Qualitätsansprüchen genügt und exakt den Vorgaben entspricht.
Fertiger Artikel
7. Fertiges Bauteil
Mit Abschluss aller Prozessschritte ist das Bauteil vollständig fertiggestellt. Es überzeugt durch hohe Maßhaltigkeit, ausgezeichnete Oberflächenqualität und kann direkt in der vorgesehenen Anwendung eingesetzt werden. Bauteile aus diesem Verfahren finden branchenübergreifend Einsatz – von der Industrie über den Fahrzeugbau bis hin zur Medizintechnik oder Konsumgüterbranche. Die Vielseitigkeit des Thermoformens ermöglicht es, individuelle Kundenanforderungen präzise umzusetzen.
So funktioniert eine Tiefziehmaschine
Leistungsmerkmale des Tiefziehens
Vorteile des Thermoformens:
- Hohe Wirtschaftlichkeit bei kleinen/mittleren Stückzahlen: Deutlich niedrigere Werkzeuginvestitionen als beim Spritzguss; schnelle Werkzeuganpassungen möglich.
- Großflächige, komplexe Bauteile: Thermoformen eignet sich ideal für Bauteile mit Flächen bis 2.200 × 1.300 mm und einer Höhe bis 620 mm – Maße, die mit anderen Verfahren oft nur mit hohem Aufwand realisierbar sind. Bei großflächigen Bauteilen sind auch große Stückzahlen anderen Verfahren wirtschaftlich überlegen.
- Gewichtsreduktion durch dünnwandige Bauteile: Großflächige Kunststoffartikel können besonders dünn ausgelegt werden. Besonders in den Branchen Automotiv und Landmaschinen ist Gewichtsreduktion ein entscheidender Faktor.
- Materialvielfalt und maßgeschneiderte Eigenschaften: Fast alle technischen Thermoplaste (ABS, PC, PETG, PMMA, HDPE, PP, PVC) sind verarbeitbar. Durch Blends oder mehrschichtige Platten können gezielt spezifische Eigenschaften wie UV-Beständigkeit, Brandschutz oder chemische Resistenz eingebracht werden.
- Oberflächenvielfalt: Neben Standardoberflächen sind auch strukturierte, hochglänzende oder eingefärbte Oberflächen möglich. Die Integration von Logos oder Dekoren ist ebenfalls umsetzbar.
- Kurze Entwicklungszeiten: Von der ersten Idee bis zur Serienfertigung vergehen oft nur wenige Wochen. Anpassungen am Werkzeug oder Design können auch im laufenden Serienprozess kurzfristig umgesetzt werden.
- Nachhaltigkeit: Die Möglichkeit, recycelte Kunststoffe zu verwenden, sowie der schonende Ressourceneinsatz machen das Thermoformen zu einer zukunftsfähigen Produktionstechnologie.
- Hohe Reproduzierbarkeit und Prozesssicherheit: Durch den automatisierten und überwachten Fertigungsprozess bietet das Thermoformen eine gleichbleibend hohe Maßhaltigkeit, Oberflächenqualität und Wiederholgenauigkeit – auch bei anspruchsvollen Serienproduktionen.
Grenzen und Herausforderungen:
- Einseitige Werkzeugberührung limitiert die Detailgenauigkeit auf der Rückseite des Bauteils.
- Die Materialverdünnung in tiefgezogenen Zonen muss bei der Konstruktion berücksichtigt werden – hier unterstützen wir Sie mit unserer langjährigen Erfahrung in nahezu allen Einsatzbereichen.
- Randbeschnitt ist erforderlich, um die Endkontur zu erhalten; dabei entsteht Recyclingmaterial, das in den Rohstoffkreislauf zurückgeführt werden kann.
Welche Kunststoffe eignen sich für das Tiefziehen?
Beim Tiefziehen können theoretisch alle thermoplastischen Kunststoffe verarbeitet werden. Thermoplaste sind Polymere, also langkettige Kohlenstoffverbindungen, die sich unter Einwirkung von Wärme verformen lassen und nach dem Abkühlen ihre Form beibehalten. Auch Mischungen von Kunststoffen, sogenannte Blends, oder mehrschichtige Kunststoffplatten lassen sich mit Tiefziehmaschinen verarbeiten.
Die verschiedenen Thermoplaste unterscheiden sich in den Eigenschaften: chemische Beständigkeit, Wetterbeständigkeit, Gewicht, Schlagfestigkeit, Ermüdungsfestigkeit, Brandverhalten, Durchlässigkeit, Preis und viele weitere. Die Auswahl des richtigen Kunststoffs für das Tiefziehen hängt von den gewünschten Produkteigenschaften ab.
Materialauswahl in der Praxis:
Die Materialauswahl ist entscheidend für die Funktion, Langlebigkeit und Wirtschaftlichkeit Ihres Bauteils. Wir beraten Sie herstellerunabhängig und anwendungsspezifisch:
Zudem unterstützen wir Sie bei der Entwicklung von Materialkompositionen, beraten zu Materialeigenschaften und führen auf Wunsch Vergleichstests durch. Auch die Verarbeitung von recycelten oder biobasierten Kunststoffen ist möglich.
Materialstärke und Wanddickenverteilung – Technische Hintergründe
Die Wahl des richtigen Ausgangsmaterials ist einer der entscheidenden Faktoren für den Erfolg im Thermoformen. Je nach Anwendungsbereich, geforderter Belastbarkeit und gewünschter Funktionalität kommen unterschiedliche Halbzeuge zum Einsatz. Für robuste, technische Bauteile, die hohe mechanische Anforderungen erfüllen müssen – wie etwa Maschinenverkleidungen, Gehäuse oder Funktionsteile –, verwenden wir bevorzugt extrudierte Kunststoffplatten im Bereich von 1 bis 12 mm Stärke. Diese Platten bieten eine exzellente Formstabilität, eine präzise Maßhaltigkeit sowie eine große Auswahl an Materialeigenschaften, etwa hinsichtlich Schlagzähigkeit, UV-Beständigkeit oder chemischer Resistenz. Plattenmaterial ermöglicht außerdem die Herstellung großformatiger und komplexer Bauteile mit hohen Oberflächenanforderungen.
Wanddickenverteilung – technische Herausforderung und Lösungsansätze
Ein zentrales technisches Thema beim Thermoformen ist die Wanddickenverteilung im fertigen Bauteil. Während des Tiefziehvorgangs wird das erwärmte Material plastisch in die Tiefe gezogen oder über das Werkzeug gestülpt. In Bereichen, in denen das Material stark gedehnt wird – also in tiefen Zonen, Ecken oder steilen Konturen – nimmt die Wanddicke naturgemäß ab, während sie in weniger beanspruchten Bereichen nahezu unverändert bleibt. Diese ungleichmäßige Wanddickenverteilung kann sich auf die mechanische Belastbarkeit, die Funktion und die Optik des Bauteils auswirken.
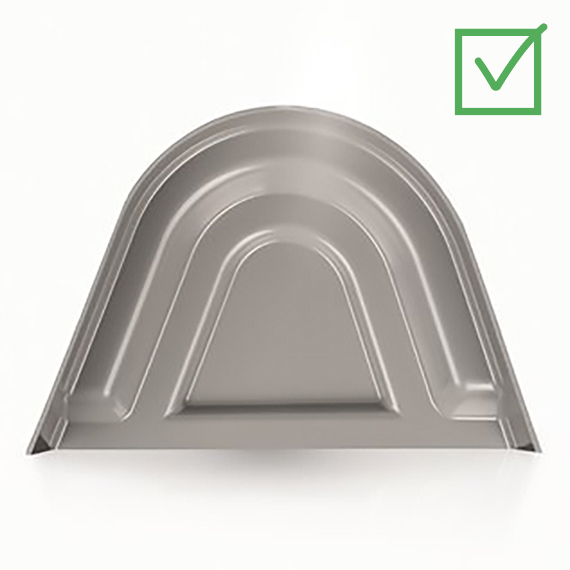
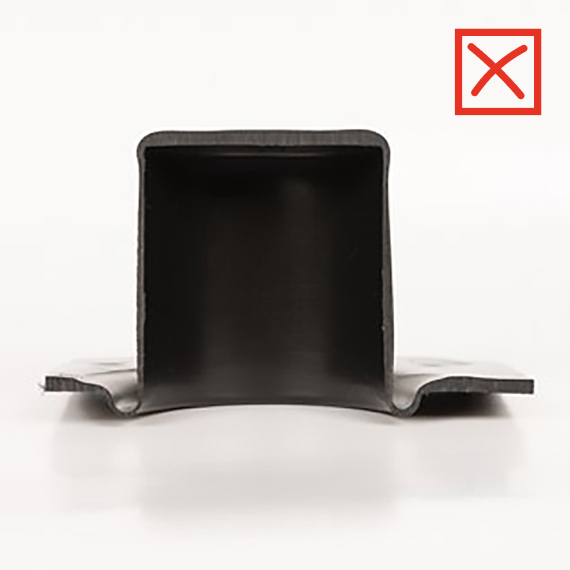
Optimierung durch Design, Werkzeug und Prozessführung
Um eine möglichst gleichmäßige Wandstärke zu erzielen und kritische Bereiche zu verstärken, sind verschiedene technische Maßnahmen erforderlich: Bereits in der Konstruktionsphase wird das Bauteildesign gemeinsam mit dem Kunden auf die Anforderungen des Thermoformens abgestimmt – etwa durch gezielte Verrundungen, Verstärkungsrippen oder Materialanhäufungen an neuralgischen Punkten. Das Werkzeugdesign spielt ebenfalls eine zentrale Rolle: Mit Hilfe von umfangreichen Erfahrungswerten werden Heizprofile und Werkzeuggeometrie so ausgelegt, dass der Materialfluss optimal gesteuert wird.
Zusätzlich trägt der gezielte Temperatureinsatz während des Aufheizens dazu bei, den Materialfluss während des Umformens zu beeinflussen. Moderne Maschinen bieten die Möglichkeit, einzelne Heizzonen separat zu steuern, sodass in stärker beanspruchten Bereichen mehr Wärme zugeführt wird und das Material dort besser fließen kann. Auch der Einsatz von Stempeln oder Vorspanneinrichtungen während des Prozesses kann helfen, die Materialverteilung zu optimieren.
Sichere Funktion durch Know-how und Technik
Die präzise Steuerung dieser Parameter ist unerlässlich, um die gewünschte Funktionssicherheit, Lebensdauer und Optik Ihrer Thermoformteile sicherzustellen. Dank unserer langjährigen Erfahrung und dem Einsatz moderner Entwicklungsmethoden können wir auch bei herausfordernden Geometrien oder besonders hohen Anforderungen an die Wanddicke zuverlässige und wirtschaftliche Lösungen bieten.
Für jede Anwendung wählen wir anhand der geforderten Bauteileigenschaften, Funktion und Optik das optimale Verfahren.

„Tiefziehteile werden individuell nach Kundenwünschen hergestellt und sind ein wichtiger Bestandteil vieler Industrieprodukte.“
Constantin Fischer, Geschäftsführer
Unterscheidung Thermoformen und Tiefziehen
Die Begriffe „Tiefziehen“ und „Thermoformen“ werden in der Kunststofftechnik häufig synonym verwendet, wobei es in der Fachwelt feine, aber wichtige Unterschiede in der Bedeutung gibt. „Tiefziehen“ bezeichnet im engeren Sinne den Vorgang, bei dem eine flache Kunststoffplatte oder -folie unter Einwirkung von Wärme und mechanischer Kraft – meist durch Vakuum oder Druckluft – in eine spezielle Form gezogen wird, sodass ein dreidimensionales Bauteil entsteht. Der Fokus liegt hier klar auf dem eigentlichen Umformprozess, also dem gezielten Verformen des Ausgangsmaterials in die gewünschte Tiefe und Geometrie.
Thermoformen als umfassender Prozess – von der Auswahl bis zur Veredelung
Im weiteren Sinne schließt der Begriff „Thermoformen“ jedoch den gesamten Herstellungsprozess ein: Dieser beginnt mit der Auswahl und Vorbereitung des geeigneten Ausgangsmaterials, setzt sich fort über die exakte Erwärmung auf die erforderliche Verarbeitungstemperatur, das eigentliche Umformen (z. B. durch Tiefziehen, Vakuumformen oder auch Pressen) und reicht bis zur Nachbearbeitung, wie dem Beschnitt, der Oberflächenveredelung oder der Montage von Funktionselementen. Das Thermoformen umfasst also sämtliche Prozessschritte von der Rohmaterialbereitstellung bis zum fertigen Endprodukt.
In der Praxis sind zahlreiche weitere Begriffe gebräuchlich, die auf das gleiche Grundprinzip verweisen: Dazu gehören beispielsweise „Vakuumformen“, das speziell das Umformen durch Unterdruck beschreibt, „Warmformen“, welches auf die thermische Aufbereitung des Materials hinweist, oder auch „Vakuum-Tiefziehen“, das beide Aspekte kombiniert. Allen diesen Verfahren gemeinsam ist das plastische Umformen eines thermoplastischen Halbzeugs – wie Platten oder Folien – unter dem Einfluss von Temperatur und meist auch Druck.
Vielfalt der Begriffe – Flexibilität und Anpassungsfähigkeit des Verfahrens
Diese Vielfalt an Begriffen verdeutlicht die hohe Flexibilität und Anpassungsfähigkeit des Verfahrens an unterschiedliche Anforderungen und Bauteilkomplexitäten. Unabhängig von der gewählten Bezeichnung ist das Ziel stets, durch gezielte Steuerung von Temperatur, Zeit und Umformkraft präzise, wirtschaftliche und anwendungsspezifische Kunststoffteile zu fertigen.
Hinterschnitt – Herausforderung und Chance für komplexe Geometrien
Ein Hinterschnitt bezeichnet in der Kunststofftechnik eine Geometrie, bei der sich bestimmte Bereiche des Bauteils nicht einfach in Richtung der Werkzeugöffnung entformen lassen. Typische Beispiele sind untergreifende Kanten, Rücksprünge oder Haken, die ein einfaches Herausziehen des fertigen Teils aus dem Werkzeug verhindern würden, weil sie sich an Formelementen „verhaken“. Auf den ersten Blick scheinen Hinterschnitte die Möglichkeiten des Thermoformens einzuschränken – tatsächlich bieten sie jedoch spannende Gestaltungsoptionen und sind mit moderner Werkzeugtechnik problemlos realisierbar.
Durch den gezielten Einsatz spezieller Werkzeugmechanismen wie Schieber, bewegliche Formkerne oder flexible Einsätze lassen sich selbst anspruchsvolle Hinterschnittbereiche zuverlässig fertigen. Diese Technik eröffnet Designern und Entwicklern wesentlich mehr Spielraum: Bauteile können so konstruiert werden, dass sie zusätzliche Funktionen erfüllen, beispielsweise durch integrierte Rastnasen, Haken, Clips oder Verstärkungsrippen. Auch für die Integration von Befestigungslösungen oder komplexen Verbindungssystemen bieten Hinterschnitte große Vorteile.
Unsere Erfahrung zeigt: Komplexe Geometrien sind im Thermoformen kein Hindernis, sondern eine Frage der richtigen Lösungskompetenz und Werkzeugauslegung. Dank moderner CAD-gestützter Konstruktion und präziser Fertigung stellen auch anspruchsvolle Hinterschnittteile kein Problem dar. So entstehen innovative Produkte, die mit Funktionalität und Design überzeugen – individuell und wirtschaftlich gefertigt.
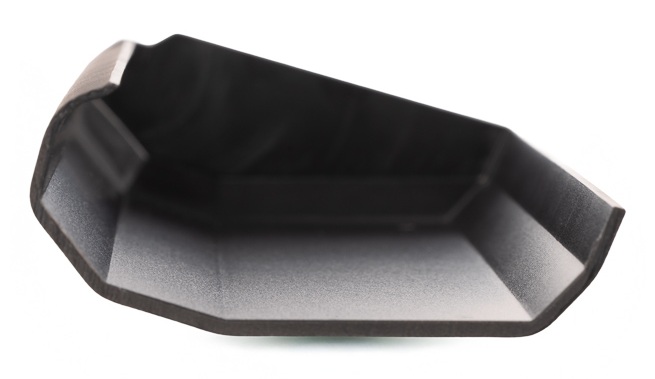
Entformschräge – effiziente und beschädigungsfreie Produktion
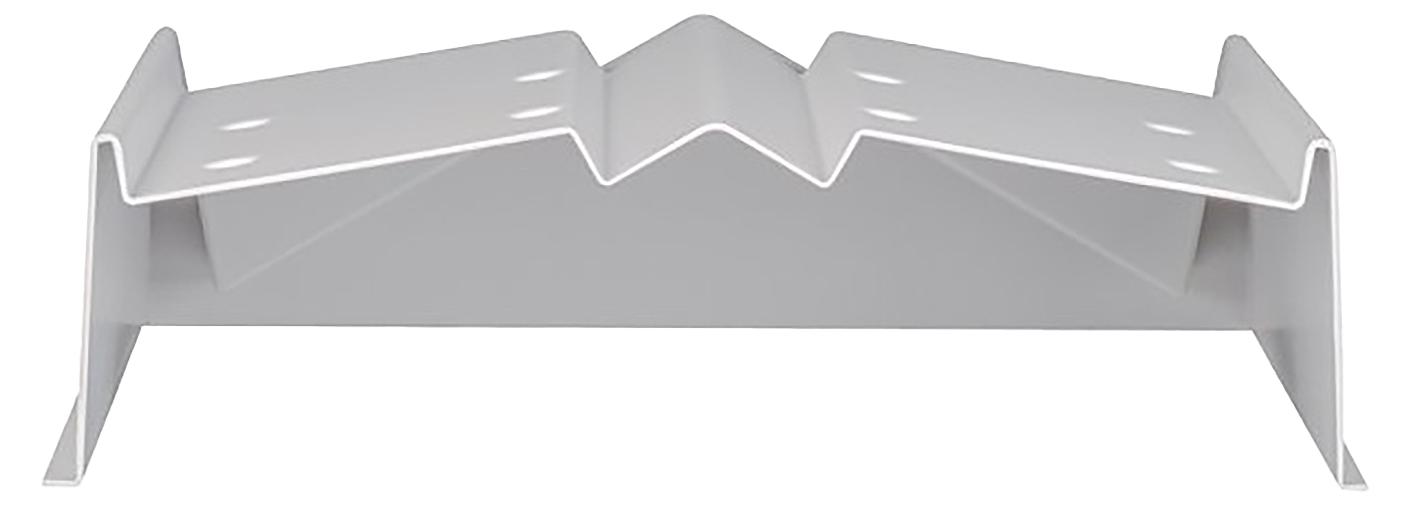
Die Entformschräge ist ein grundlegendes, aber oft unterschätztes Detail in der Konstruktion tiefgezogener Kunststoffteile. Sie bezeichnet den leichten Winkel, den senkrechte Wände oder Flächen eines Bauteils gegenüber der Werkzeugtrennebene aufweisen. Dieser kleine Neigungswinkel – meist zwischen 2 und 5 Grad – sorgt dafür, dass das geformte Teil nach dem Abkühlen und Verfestigen problemlos und ohne Beschädigung aus dem Werkzeug entnommen werden kann.
Ohne ausreichend Entformschräge könnten sich Teile beim Herauslösen im Werkzeug verklemmen, was zu Ausschuss, Oberflächenschäden oder sogar Werkzeugverschleiß führen würde. Eine korrekt ausgelegte Entformschräge stellt sicher, dass das Bauteil mit minimalem Kraftaufwand aus der Form gleitet und die Oberflächenqualität erhalten bleibt. Besonders bei großen Stückzahlen oder filigranen Geometrien ist dies ein entscheidender Faktor für eine stabile, effiziente Produktion.
Der Clou: Die Entformschräge ist im fertigen Teil mit bloßem Auge meist kaum zu erkennen und hat keinen Einfluss auf die Funktion oder Optik des Bauteils. Im Gegenteil – sie bringt messbare Vorteile:
- Reduzierter Ausschuss durch weniger Verhakungen beim Entformen
- Schnellere Zykluszeiten und damit höhere Wirtschaftlichkeit
- Geringerer Werkzeugverschleiß und längere Standzeiten
Die Beachtung dieses „kleinen“ Konstruktionsdetails trägt somit maßgeblich zur Qualität und Wirtschaftlichkeit des gesamten Thermoformprozesses bei.
Einseitige Werkzeugberührung
Beim Thermoformen wird eine erhitzte Kunststoffplatte oder -folie in eine gewünschte Form gebracht, indem sie über eine Form gezogen oder in eine Form gesaugt wird. Bei der einseitigen Werkzeugberührung im Thermoformen wird das Material nur mit einem einzigen Werkzeug (Positiv- oder Negativform) in Kontakt gebracht. Das zweite Werkzeug fehlt oder wird lediglich als Rahmen verwendet.
Vorteile der einseitigen Werkzeugberührung
- Kosteneffizienz: Da nur ein Werkzeug für das Formen benötigt wird, sind die Werkzeugkosten niedriger.
- Schnelligkeit: Die Herstellung der Teile ist schneller, da weniger Schritte erforderlich sind.
- Designflexibilität: Einseitige Werkzeugberührung erlaubt eine große Designfreiheit und kann oft auch für komplexe Formen genutzt werden.
Einschränkungen
- Präzision: Es kann schwieriger sein, genaue Formdetails zu erreichen, da nur eine Seite formgebend ist. Umso dicker das Ausgangsmaterial, desto weniger scharf wird die werkzeugabgewandte Seite abgebildet.
- Materialdicke: Aufgrund des fehlenden zweiten Werkzeugs kann die Materialdicke variieren und weniger kontrollierbar sein.
Positiv- und Negativformung: Zwei Wege zum Bauteil
Beim Tiefziehen, einer der wichtigsten Methoden im Thermoformen, unterscheidet man grundsätzlich zwischen zwei verschiedenen Umformarten: der Positivformung (auch Über- oder Außenziehen genannt) und der Negativformung (auch Innenziehen oder Tiefziehen in die Form). Die Wahl zwischen diesen beiden Methoden hat maßgeblichen Einfluss auf die Materialverteilung, die Maßhaltigkeit und die Oberflächenqualität des fertigen Bauteils – und ist daher bereits in der Konstruktionsphase von zentraler Bedeutung.
Positivformung – über die Form gezogen
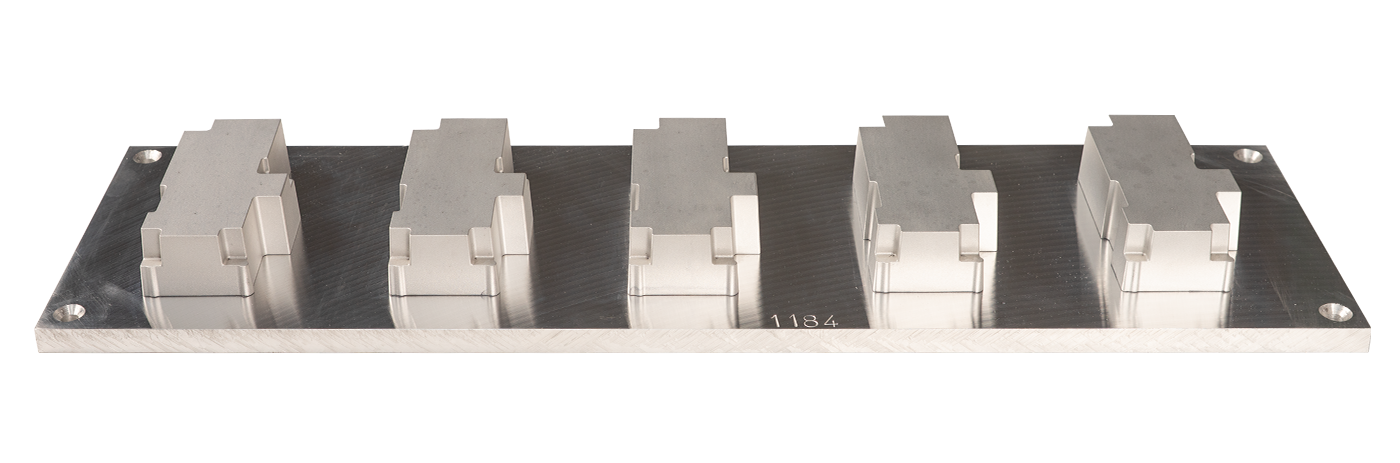
Bei der Positivformung wird die erwärmte Kunststoffplatte von oben über ein erhabenes, dem Endprodukt entsprechendes Werkzeug gestülpt und mittels Vakuum um die äußere Kontur gezogen. Die Positivform ist dabei ein massives Modell, das die Außenseite des fertigen Bauteils vorgibt. Der Werkstoff wird beim Umformen gedehnt, wobei sich das Material von der Mitte aus nach unten und zu den Seiten verteilt.
Technische Besonderheiten der Positivformung:
Materialverteilung: Das Material bleibt im Zentrum des Bauteils am dicksten und wird zu den Seiten und in die Tiefe hin dünner, da es dort am stärksten gedehnt wird. Das muss bei der Konstruktion berücksichtigt werden, insbesondere wenn die Bauteilfunktion an bestimmten Stellen eine Mindestwandstärke erfordert.
Oberflächenqualität: Da die Außenseite des Werkzeugs die spätere Sichtfläche bildet, kann hier eine besonders hohe Oberflächenqualität erzielt werden – ideal für sichtbare Verkleidungen, Designteile oder Gehäuse.
Details und Konturen: Die Detaillierung auf der Innenseite ist sehr hoch, kleine Gravuren, Logos oder Strukturen lassen sich hervorragend abbilden.
Entformung: Die Entformung ist meist unkompliziert, da die Platte über das Werkzeug gezogen wird. Dennoch muss auf ausreichende Entformschrägen geachtet werden.
Typische Anwendungen: Großflächige Abdeckungen, Gehäuse, Sichtteile, Blenden oder Verkleidungen, bei denen die Außenkontur und -optik entscheidend ist.
Negativformung – in die Form gesaugt
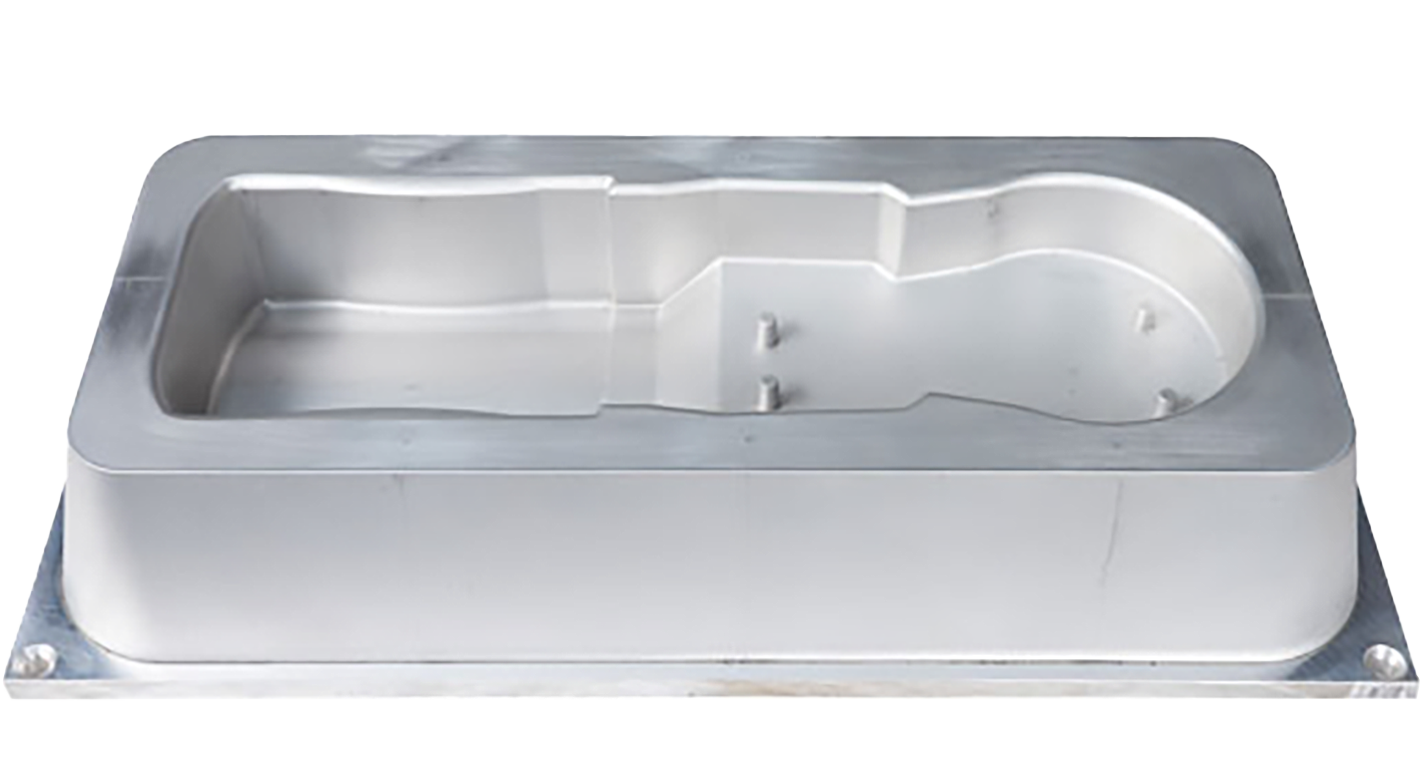
Bei der Negativformung hingegen wird die erwärmte Kunststoffplatte in eine Vertiefung, also eine Negativform, gesaugt oder gedrückt. Das Werkzeug bildet dabei die Innenkontur des späteren Bauteils ab. Die Platte legt sich per Vakuum exakt an die Innenwände der Form an und nimmt deren Geometrie und Oberflächenstruktur detailgetreu auf.
Technische Besonderheiten der Negativformung:
Materialverteilung: Bei der Negativformung bleibt das Material an den Rändern – also dort, wo die Platte aufliegt – dicker, während es in den tieferen, mittigen Bereichen stärker gedehnt und dadurch dünner wird.
Formungspräzision: Die Innenkontur des Bauteils ist sehr präzise und detailreich, da sie direkt von der Werkzeugoberfläche geprägt wird. Das ist ein großer Vorteil, wenn die Funktion oder Montage auf exakten Innenmaßen basiert.
Entformung: Das Entformen kann anspruchsvoller sein, insbesondere bei Hinterschnitten oder sehr steilen Wänden, weshalb die Werkzeugkonstruktion und Entformschrägen besonders sorgfältig ausgelegt werden müssen.
Typische Anwendungen: Maschinenteile, Einlagen, funktionale Verkleidungen oder Bauteile, bei denen die Innengeometrie und exakte Passung entscheidend sind.
Welches Verfahren für welchen Anwendungsfall?
Die Auswahl zwischen Positiv- und Negativformung hängt von den Anforderungen an das Bauteil, der gewünschten Wanddickenverteilung, der Oberflächenqualität und den funktionalen Aspekten ab. Bereits in der Entwicklungsphase sollte gemeinsam mit dem Thermoformer geprüft werden, welches Verfahren für das jeweilige Produkt die besten Ergebnisse liefert.
Durch die gezielte Wahl und Kombination beider Verfahren können sowohl einfache als auch komplexe Bauteile mit höchster Präzision, Funktionalität und Wirtschaftlichkeit realisiert werden.
Vergleich mit anderen Produktionsverfahren
Spritzguss
1. Wirtschaftlichkeit bei großen Teilen
Thermoformen ist besonders kosteneffizient für die Herstellung großer Kunststoffteile. Die Formen für das Tiefziehen sind im Vergleich zu denen für das Spritzgießen deutlich weniger komplex und kostengünstiger in der Herstellung.
2. Kürzere Entwicklungszeiten
Die Konstruktion und Herstellung der Werkzeuge für das Thermoformen nimmt weniger Zeit in Anspruch, was eine schnellere Markteinführung ermöglicht.
3. Flexibilität im Material
Tiefziehen bietet eine ausgezeichnete Flexibilität bei der Gestaltung von Produkten. Materialstärken können nachträglich erhöht oder reduziert werden.
4. Materialvielfalt
Thermoformen kann mit einer breiten Palette von Kunststoffmaterialien durchgeführt werden, einschließlich solcher, die für Spritzgießen ungeeignet sind. Es können auch bedruckte oder mehrschichtige Kunststoffplatten tiefgezogen werden.
5. Bessere Ästhetik bei großen Teilen
Bei Tiefziehteilen sind sehr glatte und detailreiche Oberflächen problemlos realisierbar, was sie ideal für sichtbare Komponenten macht.
6. Effizienz in der Kleinserienfertigung (500 bis 10.000 Stück/Jahr)
Für Kleinserien bietet das Thermoformen eine kostengünstige Lösung, da die Werkzeugkosten deutlich niedriger sind als beim Spritzgießen.
Fazit
Obwohl Spritzgießen seine eigenen Stärken in Bezug auf die Produktion hoher Volumina und die Herstellung komplexer Teile hat, bietet das Tiefziehen unbestreitbare Vorteile, vor allem wenn es um Flexibilität, Kosten- und Zeitersparnis bei der Produktion von großen oder mittelgroßen Teilen geht.
Blasformen
1. Vielseitigkeit bei Formen und Größen
Thermoformen bietet mehr Flexibilität bei der Herstellung verschiedener Formen, von flachen Platten bis zu komplexen dreidimensionalen Gebilden. Im Gegensatz dazu ist das Spritzblasformen hauptsächlich auf hohle Teile wie Flaschen und Behälter beschränkt.
2. Kosteneffizienz bei der Werkzeugherstellung
Die Werkzeuge für das Tiefziehen sind kostengünstiger zu produzieren als die komplexen Formen für das Spritzblasformen.
3. Schnellere Produktionszyklen
Thermoformen kann schneller sein als Spritzblasformen, besonders wenn es um den Prototypenbau und die Initialproduktion geht.
4. Materialvielfalt
Tiefziehen kann mit einer breiteren Palette von Kunststoffen durchgeführt werden, einschließlich Hochleistungskunststoffen und solchen, die speziell für ästhetische oder strukturelle Anforderungen ausgewählt werden. Spritzblasformen beschränkt sich oft auf Materialien, die gute Dehnungseigenschaften aufweisen, um den Blasvorgang zu unterstützen.
Fazit
Während das Spritzblasformen für die Herstellung von Hohlkörpern wie Flaschen und Behältern unverzichtbar ist, zeichnet sich das Tiefziehen durch Flexibilität, geringere Kosten und schnelle Produktionszyklen aus.
Rotationsformen
1. Höhere Produktionsgeschwindigkeit
Thermoformwerkzeuge können schneller aufgeheizt und abgekühlt werden, was die Herstellungszeit pro Teil erheblich reduziert.
2. Feinere Detailgenauigkeit
Tiefziehen ermöglicht eine höhere Detailgenauigkeit in den produzierten Teilen.
3. Geringere Werkzeugkosten
Die Werkzeuge für das Thermoformen sind günstiger in der Herstellung als die für das Rotationsformen, insbesondere wenn es um große oder komplex geformte Teile geht.
4. Vielfältige Materialoptionen
Tiefziehen erlaubt den Einsatz einer breiten Palette von Kunststoffen, einschließlich solcher mit speziellen Eigenschaften wie hohe Schlagfestigkeit, UV-Beständigkeit oder optische Klarheit.
5. Bessere Eignung für große, flache Teile
Während Rotationsformen ideal für große, hohle und komplexe Formen ist, eignet sich Thermoformen besonders gut für die Herstellung großer, flacher Teile wie Gehäuseabdeckungen, Verkleidungen und Schilder.
Fazit
Thermoformen bietet erhebliche Vorteile in Bezug auf Geschwindigkeit, Kosten, Detailgenauigkeit und Flexibilität. Für Projekte, die schnelle Iterationen und eine präzise Materialkontrolle erfordern, sowie für die Produktion von großen, detaillierten oder flachen Teilen bietet Thermoformen eine überlegene Lösung.
Formpressen
1. Geringere Werkzeugkosten
Einer der größten Vorteile des Thermoformens liegt in den relativ geringen Kosten für die Werkzeuge.
2. Schnellere Produktionszyklen
Tiefziehen ist schneller als Formpressen, insbesondere bei der Herstellung dünnerer und größerer Teile. Die Aufheiz- und Abkühlzeiten sind kürzer, was den gesamten Produktionsprozess beschleunigt.
3. Geringere Betriebskosten
Da Tiefziehen in der Regel niedrigere Temperaturen und geringeren Druck erfordert als das Formpressen, können die Energiekosten und der Verschleiß an der Ausrüstung reduziert werden.
Fazit
Das Thermoformen bietet zahlreiche Vorteile, darunter geringere Werkzeug- und Produktionskosten, schnellere Durchlaufzeiten, größere Designflexibilität und eine breite Materialvielfalt.
Beispiele und Referenzteile – Anwendungen aus der Praxis
Unsere Thermoformteile sind in zahlreichen Branchen und Anwendungen im Einsatz:
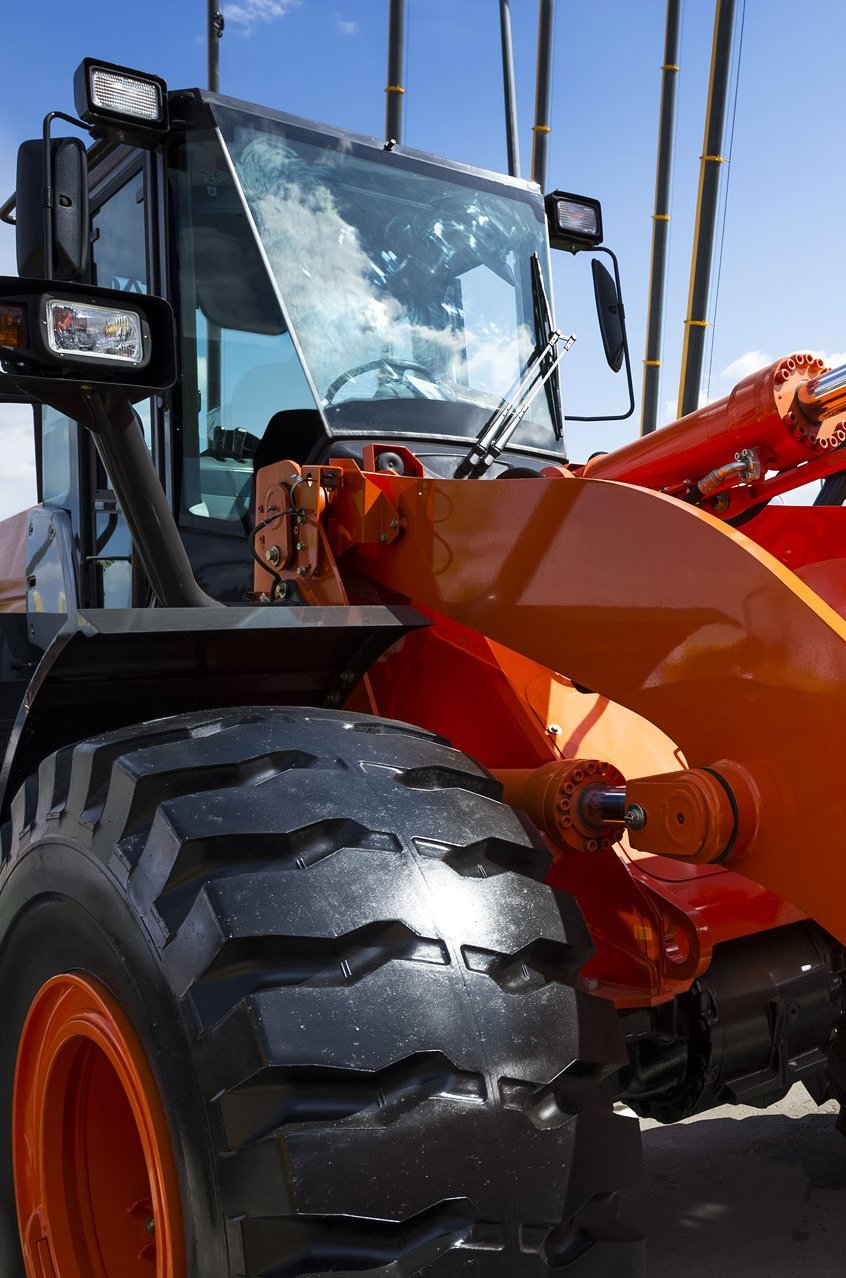
Robuste Verkleidungsteile, Schutzabdeckungen, Kotflügel, Innen- und Außenteile mit hoher Widerstandsfähigkeit gegen mechanische Belastung, Schmutz und Witterungseinflüsse.
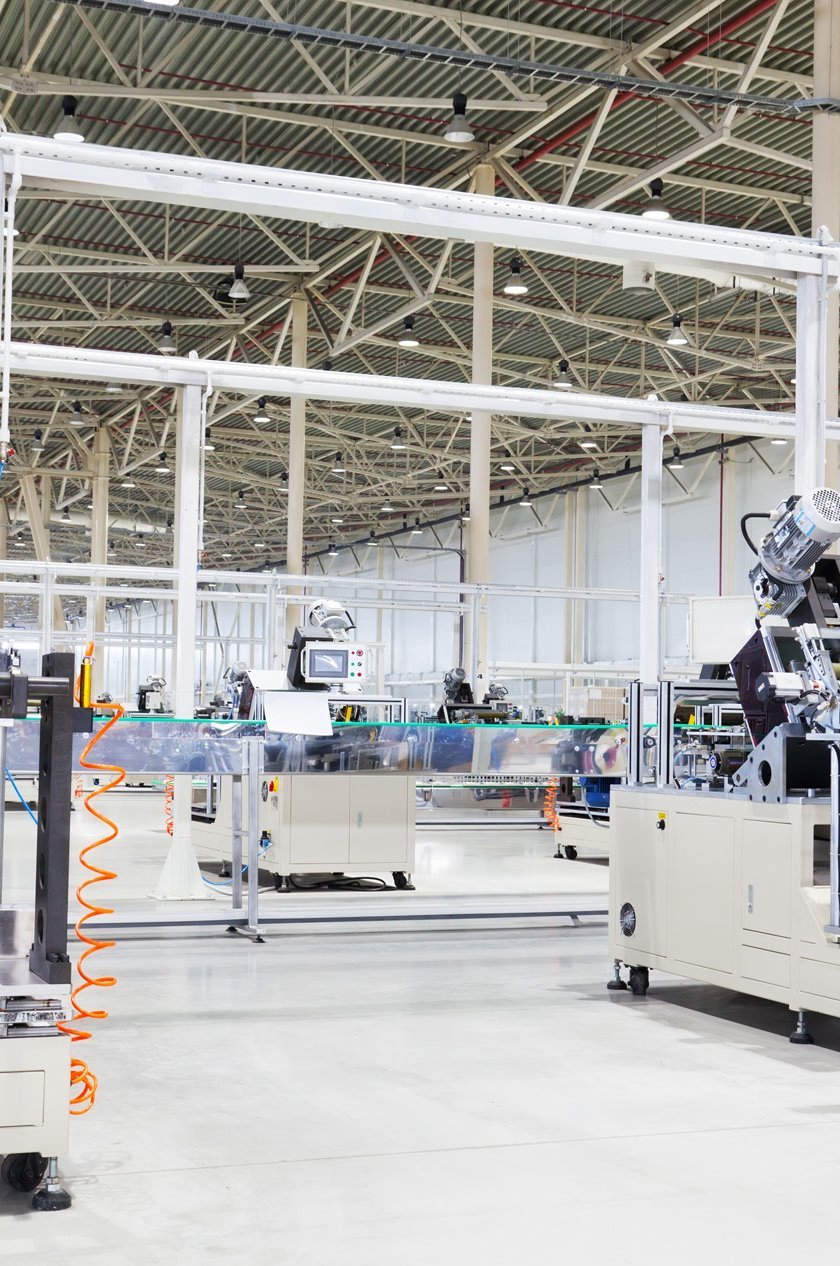
Großflächige Verkleidungen, Funktionsabdeckungen, Hauben mit integrierten Dichtungen oder Einbauelementen.
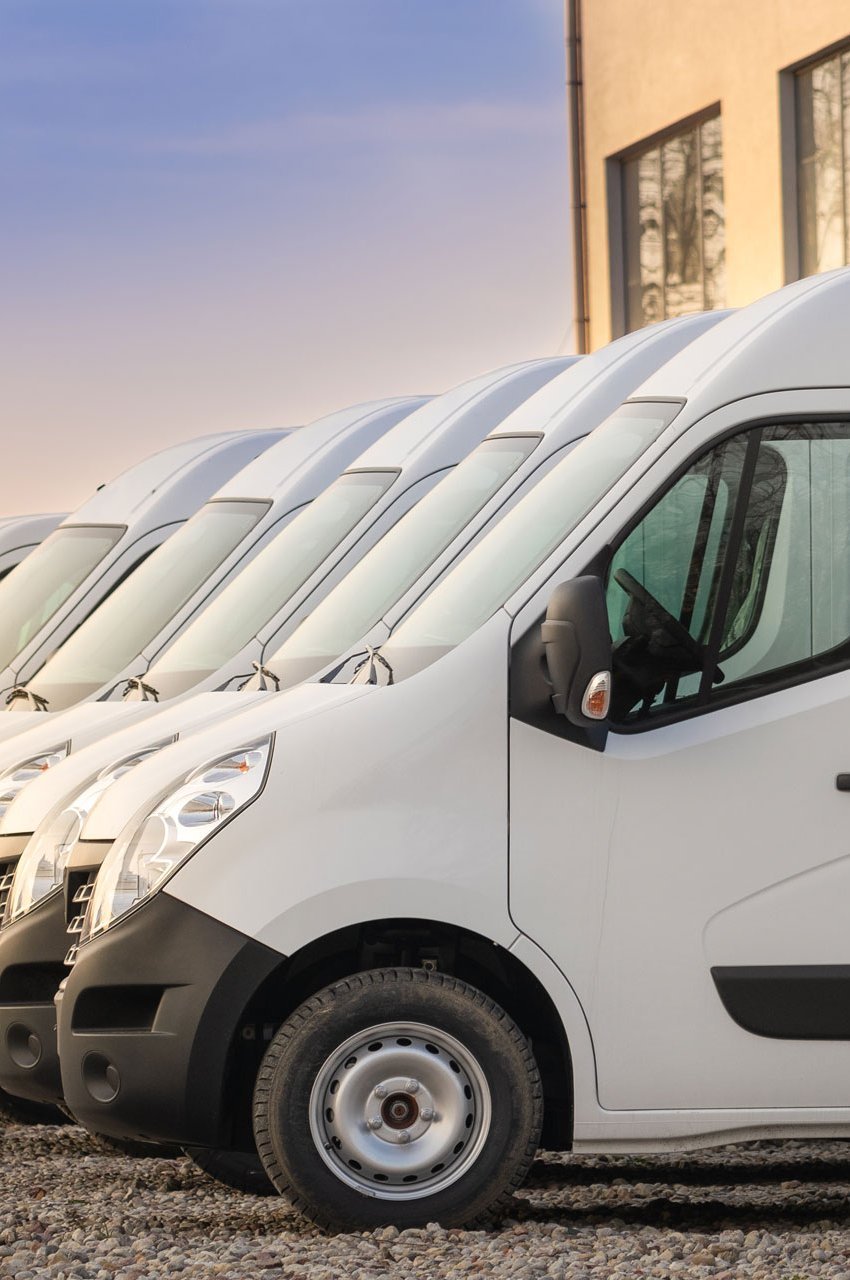
Innenverkleidungen, Radkästen, Sicht- und Funktionsteile mit hoher Oberflächenqualität und Farbgenauigkeit.
Sterile Behälter, Gerätegehäuse, funktionalisierte Bauteile für Diagnostik und Laborbedarf.
Voraussetzungen & Zusammenarbeit – Ihr Weg zum perfekten Tiefziehteil
Damit wir Ihr Projekt effizient und präzise umsetzen können, benötigen wir:
- Detaillierte Zeichnungen oder 3D-Daten Ihres Bauteils (inkl. Toleranzen und Materialangaben)
- Angaben zu Stückzahl, Einsatzbedingungen und gewünschten Eigenschaften
- Gemeinsame Abstimmung: Wir bieten Unterstützung bei der Entwicklung, Simulation und Materialauswahl – auch für komplexe Anforderungen.
Unser Service:
Wir begleiten Sie von der ersten Skizze bis zur Serienfertigung, liefern Muster und unterstützen bei Tests und Zulassungen.
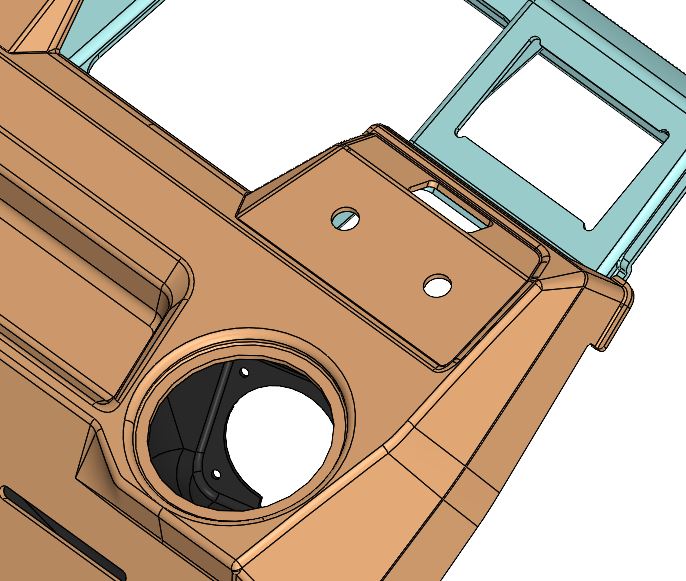
Ihr Mehrwert mit Dr. Fischer Kunststofftechnik
Individuelle Beratung und Projektleitung durch erfahrene Ingenieure
Modernster Maschinenpark und präziser Werkzeugbau
Höchste Qualitätsstandards (ISO 9001) und umfassende Dokumentation
Flexible Fertigung von Einzelstücken bis Mittelserien
Nachhaltige Produktion mit Recyclingoptionen
Jetzt Anfrage starten & persönliche Beratung sichern
Sie planen ein Projekt im Bereich Thermoformen/Tiefziehen?
Kontaktieren Sie uns jetzt! unser Expertenteam berät Sie individuell, entwickelt gemeinsam mit Ihnen die optimale Lösung und begleitet Sie zuverlässig durch den gesamten Prozess.
FAQ – Häufig gestellte Fragen zum Thermoformen / Tiefziehen
Sie haben weitere Fragen? Sprechen Sie uns gerne direkt an
– wir beraten Sie individuell und kompetent!

